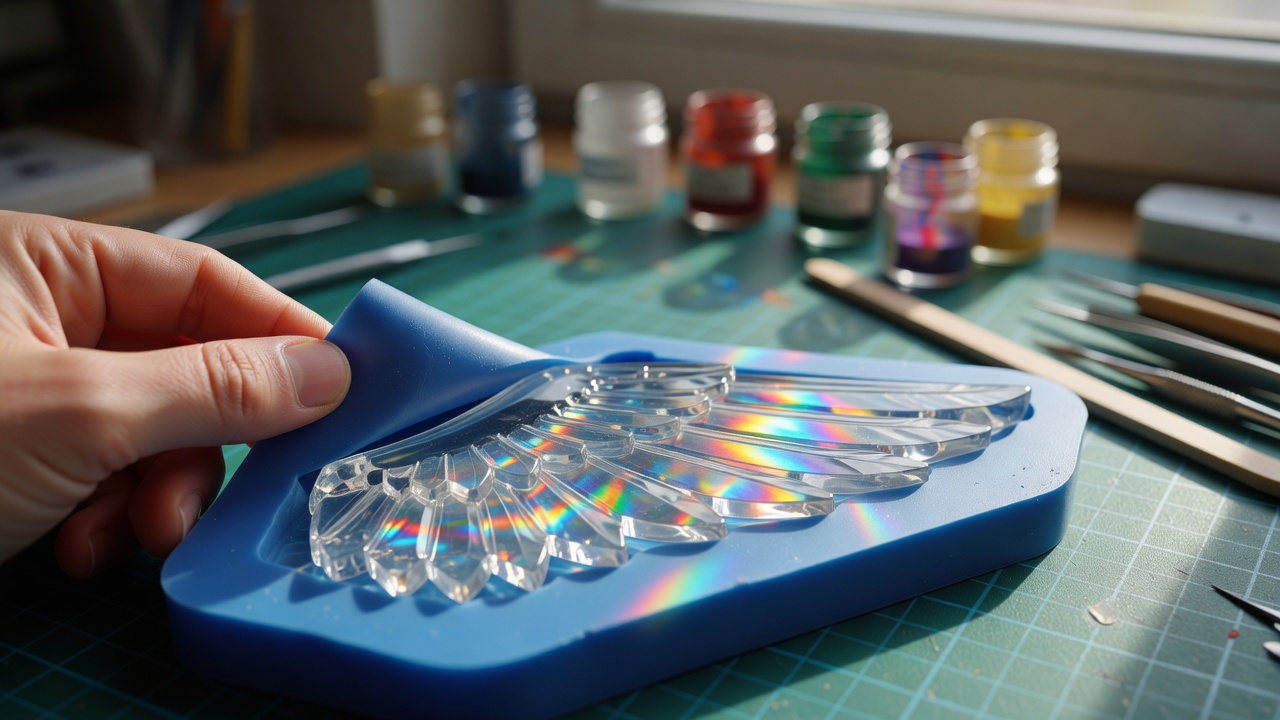
Tęczowy połysk w odlewach żywicznych to wynik fizycznego zjawiska optycznego, a nie właściwości tradycyjnego barwnika. Specjalistyczny dodatek zawdzięcza swoje unikalne właściwości mikroskopijnym rowkom wytrawionym w bardzo cienkiej folii poliestrowej. Światło padające na te precyzyjne nacięcia ulega dyfrakcji, rozszczepiając się na pełne widmo barw w zależności od kąta obserwacji. W gotowym detalu modelarskim efekt ten niestety często słabnie. Dzieje się tak najczęściej, gdy drobinki opadają na dno formy lub zbyt gęsto zabarwiona baza skutecznie blokuje swobodny przepływ promieni świetlnych.
Jak wielkość drobinek wpływa na zjawisko dyfrakcji?
Rozmiar pojedynczego ziarna bezwzględnie warunkuje ostateczny wygląd odlewanego elementu i intensywność świetlnego odbicia. Baza poliestrowa, z której powstaje brokat holograficzny, zachowuje stałą grubość w przedziale od 25 do 50 mikrometrów. Zmienia się natomiast średnica cięcia samych płatków, co bezpośrednio determinuje ich zastosowanie.
Modelarze pracujący przy detalach o wysokiej rozdzielczości wybierają zazwyczaj najdrobniejsze frakcje, mieszczące się w granicach od 0,1 do 0,2 milimetra. Taki kaliber zapewnia równomierne, bardzo subtelne przejścia tonalne i nie zaburza ostrości mikroskopijnych krawędzi. Większe płatki, osiągające średnicę od 1 do nawet 3 milimetrów, generują znacznie mocniejsze odbicia punktowe. Rozmiar makro sprawdza się na dużych płaskich powierzchniach, ale w małej objętości potrafi całkowicie zdominować wizualną strukturę detalu.
Równie istotne pozostaje samo stężenie materiału w mieszaninie. Dodatek na poziomie zaledwie 1-2% wagowych pozwala utrzymać pełną przezierność bazy i tworzy przestrzenną iluzję głębi. Przekroczenie progu 5% skutkuje zazwyczaj zbijaniem się cząstek, tworzeniem matowych grudek i całkowitą utratą pożądanego kontrastu.
Dlaczego lepkość żywicy determinuje stabilność połysku?
Klarowność oraz początkowa gęstość mieszaniny bezpośrednio decydują o tym, jak głęboko światło wniknie w strukturę spolimeryzowanego detalu. Krystalicznie czysta żywica epoksydowa o początkowej lepkości rzędu 300 do 600 mPa·s idealnie stabilizuje zawiesinę. Gęsta struktura fizycznie zapobiega szybkiemu opadaniu poliestrowych płatków na dno formy podczas procesu utwardzania, który w systemach epoksydowych trwa nierzadko od 24 do 48 godzin.
W naszej praktyce hurtowej, dostarczając surowce dla zakładów szkutniczych i pracowni modelarskich, często obserwujemy wyzwania związane z szybszymi, rzadszymi materiałami. Systemy poliuretanowe posiadają zazwyczaj lepkość poniżej 100 mPa·s, co przypomina konsystencję wody i wymusza błyskawiczne zalewanie formy w czasie 3 do 5 minut od połączenia składników. Rzadka ciecz nie stawia oporu opadającym cząstkom, dlatego w odlewach poliuretanowych błyszcząca warstwa błyskawicznie kumuluje się w jednym miejscu. Dodanie kryjących barwników do samej masy dodatkowo pochłania fale świetlne, przez co silnie pigmentowana żywica może całkowicie zgasić zjawisko dyfrakcji.
W jaki sposób uniknąć smug i osiadania w formie?
Temperatura otoczenia oraz samej żywicy odgrywa kluczową rolę w zachowaniu równomiernej dyspersji cząstek dyfrakcyjnych. Podgrzanie komponentów powyżej 25°C drastycznie obniża lepkość cieczy, co natychmiast przyspiesza grawitacyjne opadanie cięższych elementów na dno matrycy silikonowej. Składniki należy łączyć powoli i metodycznie przez 2 do 3 minut, utrzymując prędkość obrotową mieszadła poniżej 300 obrotów na minutę.
Zbyt agresywne ruchy wtłaczają do układu tysiące mikropęcherzyków powietrza. Uwięziony tlen rozprasza światło w sposób niekontrolowany, niszcząc optyczną czystość ostatecznego odlewu. Sprawdzoną techniką warsztatową jest odczekanie kilkunastu minut, aż wolna baza epoksydowa rozpocznie proces żelowania, i dopiero wtedy wtłoczenie frakcji holograficznej. Sam proces wlewania do formy wymaga jednostajnego strumienia prowadzonego po ściance naczynia, co skutecznie zapobiega powstawaniu zaburzeń gęstości oraz nieestetycznych smug.
Gdzie holograficzne akcenty sprawdzają się w modelarstwie?
Zmienne refleksy świetlne idealnie akcentują skomplikowane przetłoczenia karoserii w modelach typu automotive oraz owiewki kabin w miniaturyzacji lotniczej. Użycie najdrobniejszej frakcji w małych skalach, takich jak 1:43 czy 1:72, pozwala na wiarygodną imitację zaawansowanych powłok lakierniczych bez naruszania proporcji miniatury. Jako specjaliści od technologii polimerowych dobieramy komponenty w taki sposób, aby dodatki wizualne współpracowały z kształtem matrycy, nie maskując precyzyjnie odlanych linii podziału blach.
Częstą praktyką rzemieślniczą jest powierzchniowe wcieranie płatków bezpośrednio w ściany formy silikonowej przed wylaniem właściwego rdzenia. Taka metoda oszczędza materiał i gwarantuje maksymalną siłę błysku na samej zewnętrznej granicy detalu. Jeśli planujesz zaawansowany projekt modelarski, warto sprawdzić dokładne parametry lepkości i czas życia wybranej żywicy jeszcze przed domieszaniem docelowych ozdób.
Co zapamiętać o stabilizacji refleksów optycznych?
Utrzymanie pełnego spektrum barw wymaga ścisłego zrównoważenia lepkości bazy roboczej oraz odpowiedniego doboru grubości ziarna.
- Frakcje na poziomie 0,1-0,2 mm gwarantują subtelne wykończenie bardzo skomplikowanych detali.
- Lepka żywica epoksydowa fizycznie blokuje opadanie cząstek, w przeciwieństwie do rzadkich i szybkich systemów poliuretanowych.
- Precyzyjne dozowanie dodatku optycznego na poziomie 1-2% wagowych skutecznie zabezpiecza transparentność odlewu.
- Wyższa temperatura warsztatu mocno rozrzedza mieszaninę i potęguje problem gromadzenia się płatków na dnie matrycy.
Próbne wylanie 50 mililitrów masy testowej przed właściwym procesem odlewniczym stanowi najbezpieczniejszą formę weryfikacji przezroczystości i przewidywanego opadania polimerowych cząstek.
Tęczowy połysk powstaje dzięki dyfrakcji światła na mikroskopijnych rowkach, a jego trwałość zależy od frakcji dodatku, stężenia i przejrzystości żywicy. Najstabilniej zachowuje się w gęstszej żywicy epoksydowej, słabiej w rzadszych systemach poliuretanowych. Kluczowe są też temperatura, sposób mieszania i technika zalewania oraz dobór efektu do skali modelu.
FAQ
Dlaczego brokat holograficzny w odlewie opada na dno?
Brokat holograficzny opada na dno, gdy żywica ma zbyt niską lepkość albo jest zbyt mocno podgrzana. Rzadsza mieszanka słabiej utrzymuje drobinki w zawiesinie, więc cięższe cząstki szybciej przemieszczają się w dół formy.
Czy żywica epoksydowa lepiej utrzymuje efekt holograficzny niż poliuretanowa?
Żywica epoksydowa zwykle lepiej utrzymuje efekt holograficzny, ponieważ jest gęstsza i wolniej wiąże. Poliuretanowa jest zazwyczaj rzadsza i ma krótszy czas pracy, więc drobinki szybciej się rozwarstwiają.
Jaki rozmiar drobinek daje najlepszy efekt w małych modelach?
Najlepszy efekt w małych modelach dają najdrobniejsze frakcje, zwykle około 0,1-0,2 mm. Taki rozmiar daje subtelny połysk bez zasłaniania krawędzi, przetłoczeń i innych detali.
Czy kolor żywicy wpływa na widoczność tęczowego połysku?
Kolor i przezroczystość żywicy mocno wpływają na widoczność efektu. Klarowna baza wzmacnia kontrast i głębię, a mocno barwiona lub nieprzezroczysta żywica tłumi odbicia i osłabia dyfrakcję.
Jak ograniczyć smugi i nierówne rozłożenie brokatu holograficznego?
Smugi ogranicza powolne, dokładne mieszanie, utrzymanie niższej temperatury składników i równomierne zalewanie formy po ściance. Pomaga też unikanie zbyt intensywnego mieszania, które wprowadza pęcherzyki powietrza i zaburza czystość efektu.